Beratung
Pulverbeschichtung braucht mehr als Pulver
Ob eine Beschichtung hält, entscheidet sich selten am Farbton. Es entscheidet sich am System, an der Aufnahme im Ofen, an der Abdeckung — und daran, ob jemand nachgemessen hat.
Das passende Pulverlacksystem
Für den Außenbereich sind Polyester-Systeme der Regelfall: Sie sind UV-stabil und kreiden deutlich langsamer aus. Reine Epoxidsysteme bleiben dem Innenbereich vorbehalten, punkten dort aber mit Chemikalien- und Haftfestigkeit. Epoxid-Polyester-Hybride liegen dazwischen und sind im Maschinenbau weit verbreitet.
Wie dick und wie aufwendig der Aufbau ausfallen muss, richtet sich nach der Korrosivitätskategorie des Einsatzorts — von C1 im trockenen Innenraum bis C5 an der Küste oder in der Industrieatmosphäre, klassifiziert nach ÖNORM EN ISO 12944. Bei Architekturaluminium kommen die Anforderungen von Qualicoat und GSB dazu.
Warenträger, die mitdenken
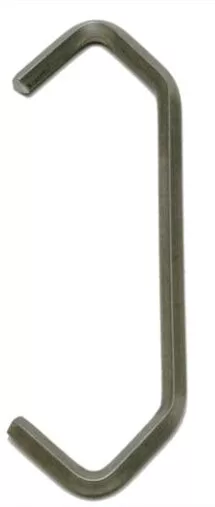
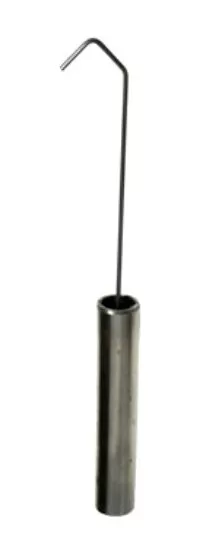
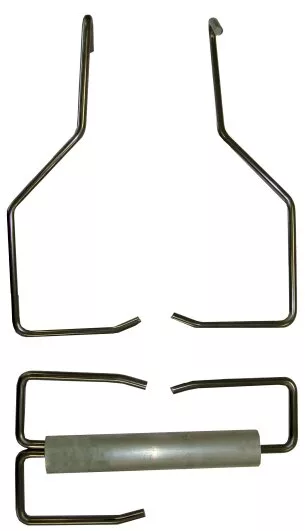
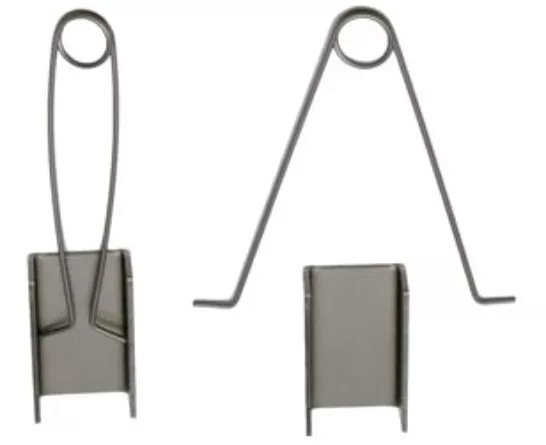
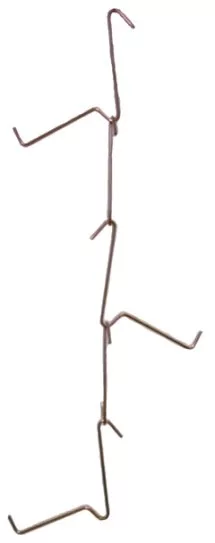
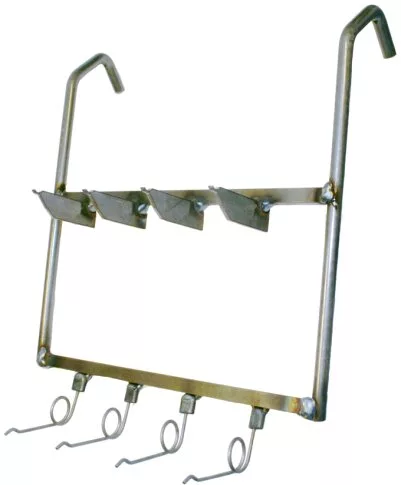
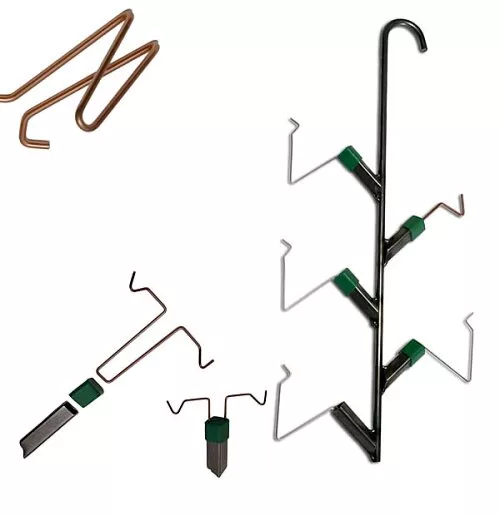
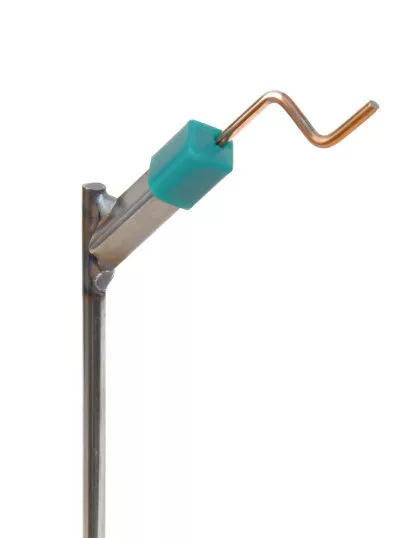
Der Haken ist kein Zubehör, sondern Teil des Prozesses. Er muss das Werkstück sicher tragen, an einer unkritischen Stelle berühren und vor allem elektrisch leiten — ohne sauberen Massekontakt findet das elektrostatisch aufgeladene Pulver seinen Weg nicht.
Deshalb lohnt sich die Überlegung, wo Kontaktpunkte liegen dürfen, ob eine Mehrfachaufnahme den Durchsatz erhöht und wann sich ein Sonderträger für ein wiederkehrendes Teil rechnet. Beschichtete Träger werden regelmäßig entlackt, damit die Leitfähigkeit erhalten bleibt.
Maskieren statt nacharbeiten
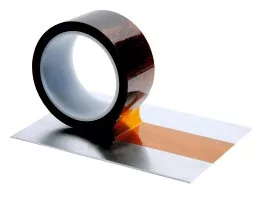
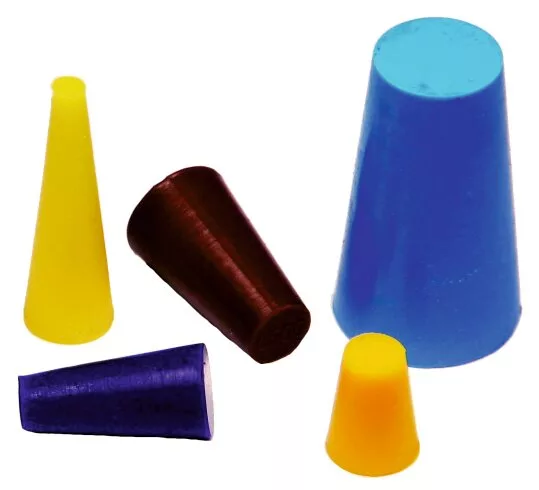
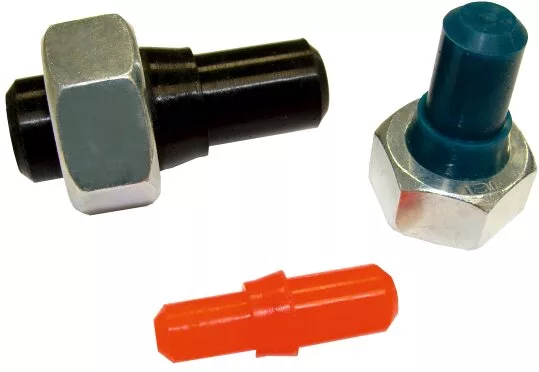
Gewinde, Passungen, Dichtflächen und Masseanschlüsse müssen blank bleiben. Nachträglich freizulegen ist teurer als vorher abzudecken — und hinterlässt fast immer Spuren.
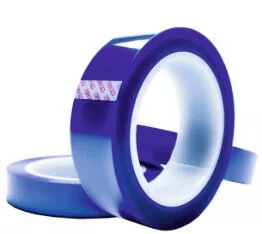
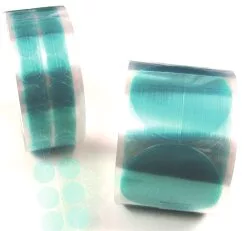
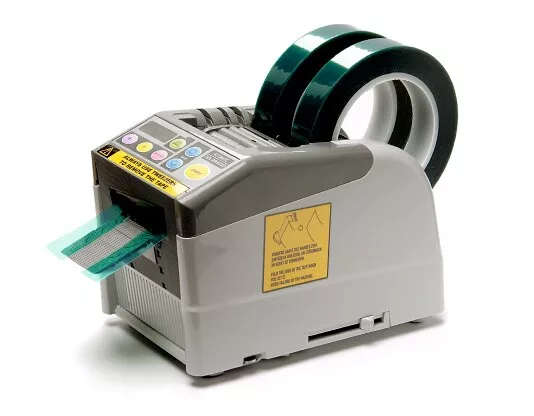
Polyesterklebebänder decken den Standard-Einbrennbereich sicher ab, Polyimidbänder gehen deutlich darüber hinaus und lösen sich rückstandsfrei. Silikonkappen und -stopfen sind vielfach wiederverwendbar und rechnen sich in der Serie schnell. Welche Variante passt, hängt von Einbrenntemperatur, Haltezeit und Geometrie ab.
Messen und dokumentieren
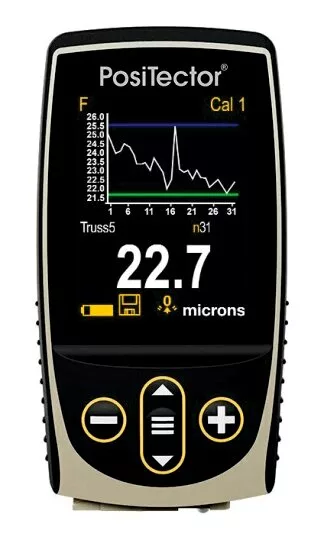
Wer beschichtet, schuldet dem Kunden im Zweifel einen Nachweis. Die Schichtdicke wird magnetinduktiv auf Stahl (EN ISO 2178) oder per Wirbelstrom auf Aluminium und anderen NE-Metallen (EN ISO 2360) bestimmt.
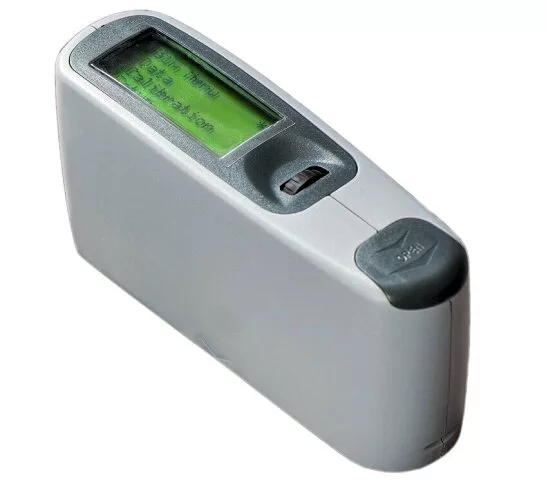
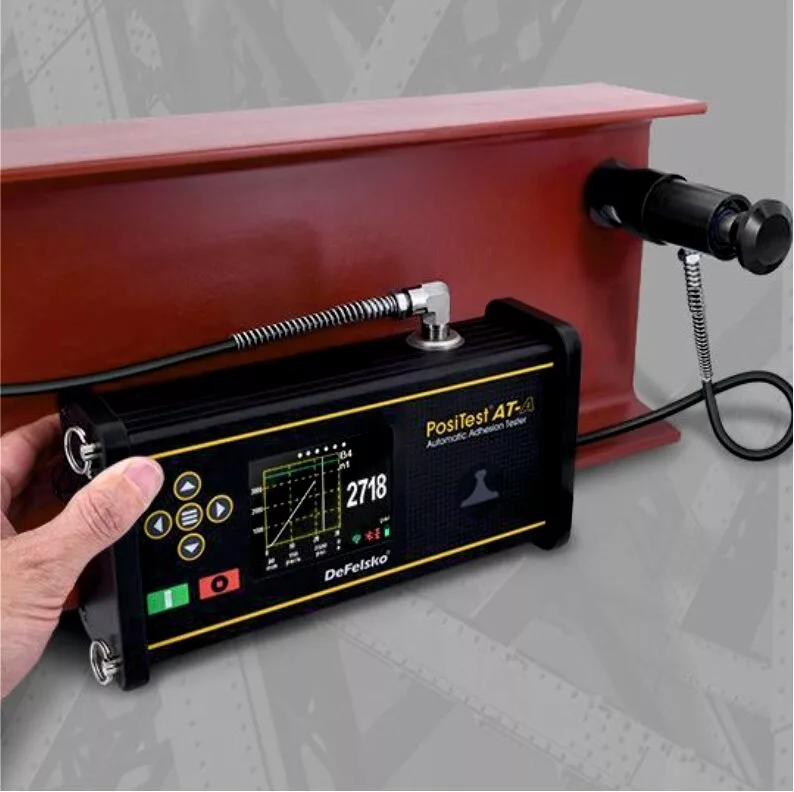
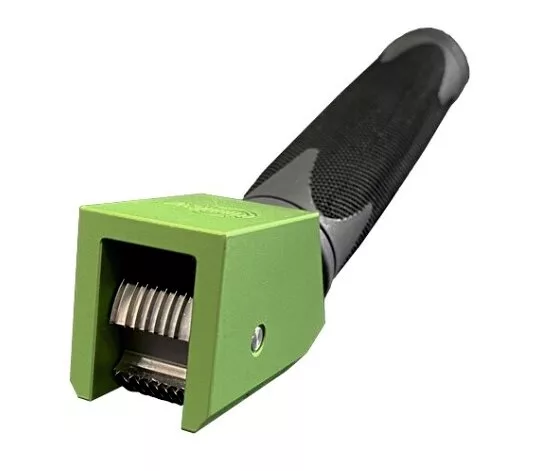
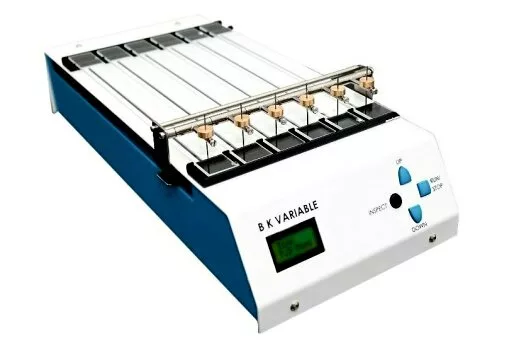
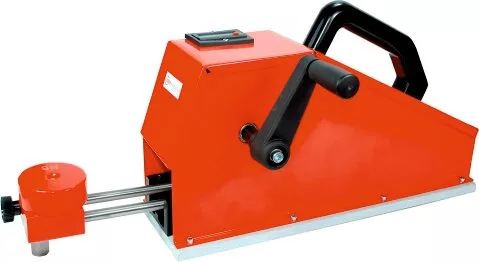
Für die Haftung stehen der Gitterschnitt (EN ISO 2409) und der Abreißversuch (EN ISO 4624) zur Verfügung, für das Erscheinungsbild die Glanzmessung (EN ISO 2813). Die passenden Geräte dazu haben wir im Schauraum — ausprobieren ist ausdrücklich erwünscht.
Wir beliefern Lohnbeschichter, Schlossereien, Metallbau- und Industriebetriebe in Sollenau, im Bezirk Wiener Neustadt und in ganz Niederösterreich — ebenso im Raum Wien, im Burgenland und in der Obersteiermark.